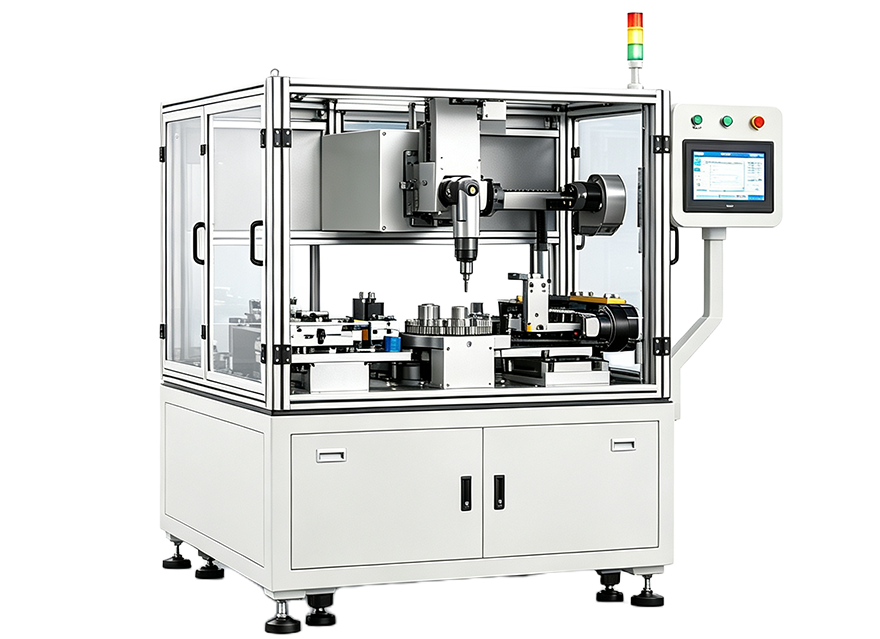
全流程压缩至 3s 以内,满足大批量连续检测
浮动检测头 + 低扭矩控制,杜绝螺母螺纹崩牙、划伤
分度盘多工位同步并行,上料 / 检测 / 下料分时作业
方案 B 不改动客户原有组装设备,调试零停产
产量统计、连续异常停机预警,不良自动分流
|
项目 |
具体参数 |
| 产品概述 |
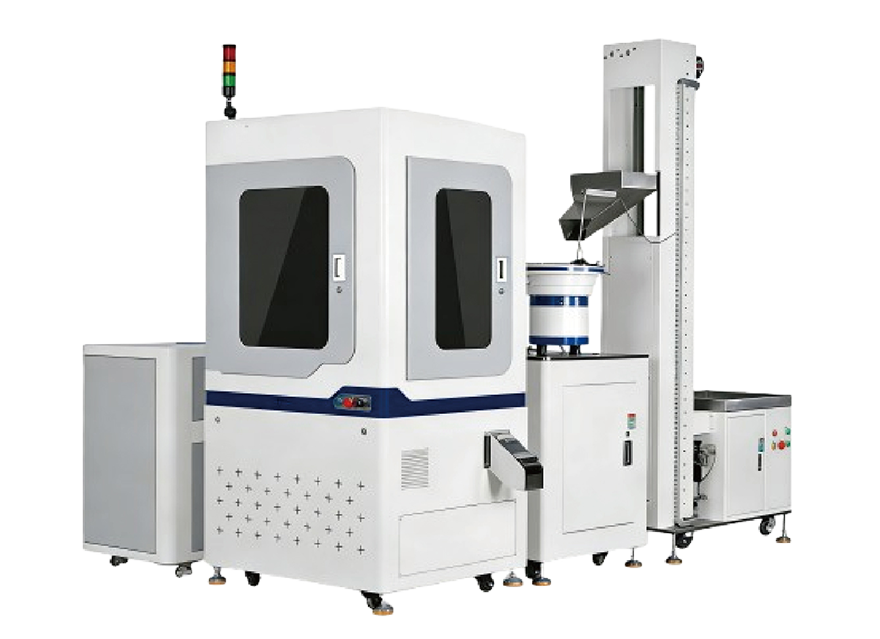
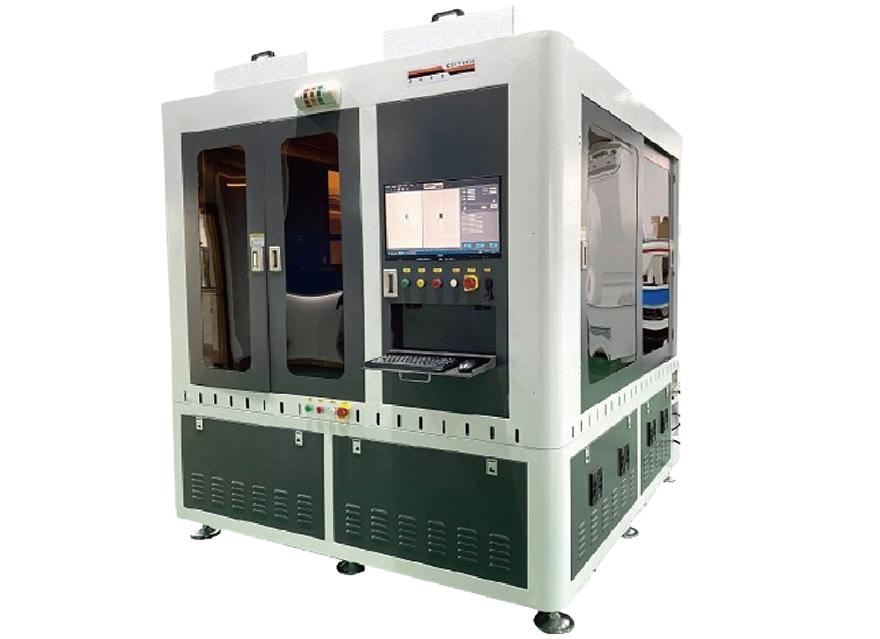
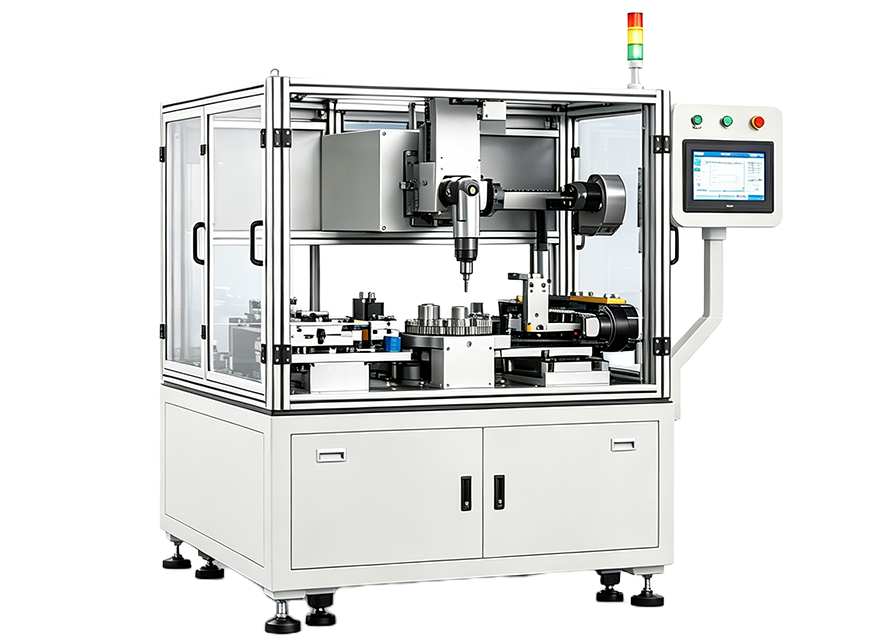
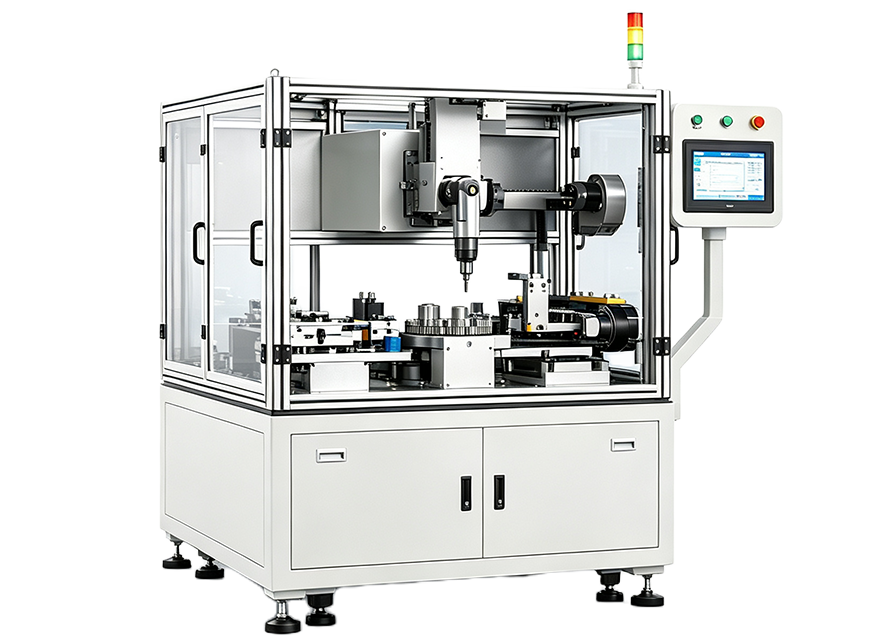
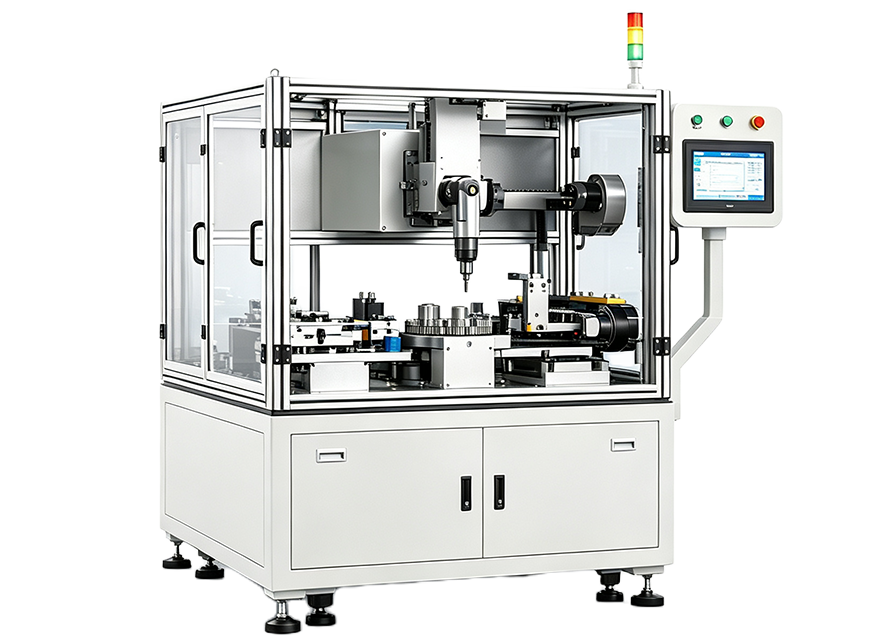
· 适配工件:外螺纹金属螺母件 · 整机尺寸:长 2400mm× 宽 1800mm× 高 1250mm,铝型材封闭式机架,配三色警示灯、人机操作触摸屏 |
| 客户需求 |
· 全自动流程:振动盘自动上料→螺纹通 / 止规检测→OK 品对·接下游设备,NG 品自动剔除; · 节拍性能:单机 CT≤3 秒 / 件; · 扭矩管控:检测扭矩严格<0.15N・M,避免螺纹损伤; · 报警计数:成品自动计数,连续 NG 产品自动停机报警; · 无需 NG 分类,不良直接排出即可。
|
| 工艺流程 |
振动盘自动上料 → 搬运夹爪取料 → 分度盘精定位 → 通规伺服扭矩检测 → 止规伺服扭矩检测 → 分路处理: OK 品:180° 翻转机构翻转螺纹朝下 → 同步带流线输送 → 对接搬运投入客户振动盘; NG 品:夹爪直接剔除下料,不流入后道。
|
| 核心硬件模组功能拆解 |
· 8 工位凸轮分割分度转盘 · 带弹簧定位压块、内置磁铁辅助定位,间歇式精准分度,检测时压紧工件防偏移,保障螺纹同轴度。
· 上下料搬运模组 · X/Z 双轴气动夹爪,型腔定位(间隙 0.05mm),夹爪 PTFE 防刮镀层;兼顾上料抓取、NG 剔除两道工序。
· 通止规双检测单元 · 伺服电批 + 万向浮动头结构,扭矩实时闭环监控,扭矩上限锁定 0.15N・M,偏心工件自动补偿,杜绝螺纹划伤、误判。
· 180° 翻转下料机构 · 包胶翻转夹爪,翻转后螺母螺纹朝下,适配下游振盘进料姿态。
· 同步带输送 + 对接搬运单元 · 双同步带输送,伺服内撑夹爪升降补偿高度差,平稳送入客户原有振动盘。
|
| 整机核心优势 |
· 高速节拍:全流程压缩至 3s 以内,满足大批量连续检测; · 螺纹防护:浮动检测头 + 低扭矩控制,杜绝螺母螺纹崩牙、划伤; · 稳定分选:分度盘多工位同步并行,上料 / 检测 / 下料分时作业; · 产线兼容:方案 B 不改动客户原有组装设备,调试零停产; · 数字化管控:产量统计、连续异常停机预警,不良自动分流; · 模块化结构,铝型材机架,可视安全防护门,检修便捷。
|